
Máquinas de corte hidráulico automático: tipos, especificações e guia de seleção
Essa mudança é mais importante onde o cisalhamento está na frente de uma linha de produção – na fabricação de máquinas, no trabalho metalúrgico, nas oficinas de chapa metálica para aviação e nos departamentos de conformação da indústria leve. A questão prática para a maioria dos compradores não é se a automação ajuda; é qual layout da máquina, conjunto de especificações e pacote de controle se adaptam ao material que eles realmente cortam.
Como realmente funciona uma tesoura hidráulica automática
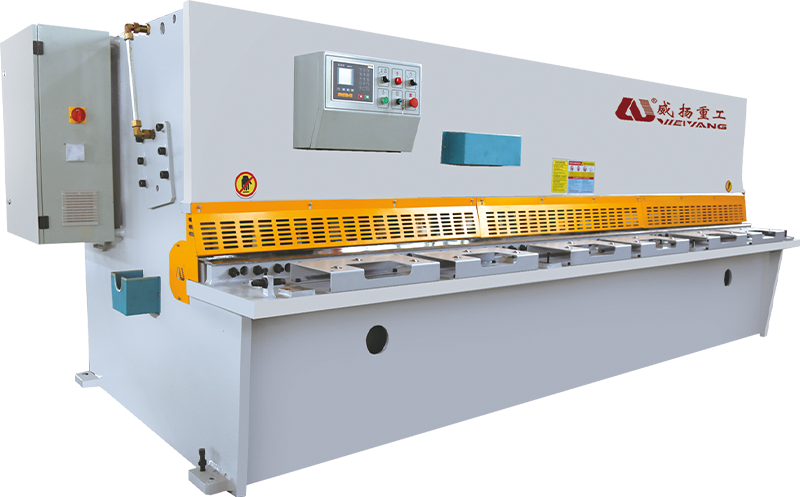
O princípio de funcionamento é simples. Cilindros hidráulicos acionam a viga superior para baixo e a lâmina montada nessa viga cruza uma lâmina inferior fixa, produzindo uma separação limpa ao longo da linha de corte. A força de corte vem da pressão do óleo e não do impulso do volante, e é por isso que uma tesoura hidráulica permanece controlável mesmo perto da parte inferior do curso.
A parte automática é sobre controle. Um controlador CNC posiciona o medidor traseiro, movimenta a viga e ajusta a folga da lâmina e o ângulo de inclinação a partir de um programa armazenado. Em uma tesoura manual, cada uma delas é uma tarefa de configuração separada. Numa máquina automática, o operador seleciona um programa e a máquina se prepara. O sistema hidráulico merece tanta atenção quanto a lâmina, pois o comportamento técnico do sistema hidráulico em uma guilhotina CNC afeta diretamente a velocidade do ciclo, a qualidade do corte e a confiabilidade a longo prazo.
Guilhotina ou viga oscilante: escolha primeiro o layout
As tesouras hidráulicas automáticas são construídas em torno de dois layouts mecânicos principais e não são intercambiáveis. Cada layout se adapta a um perfil de produção diferente.
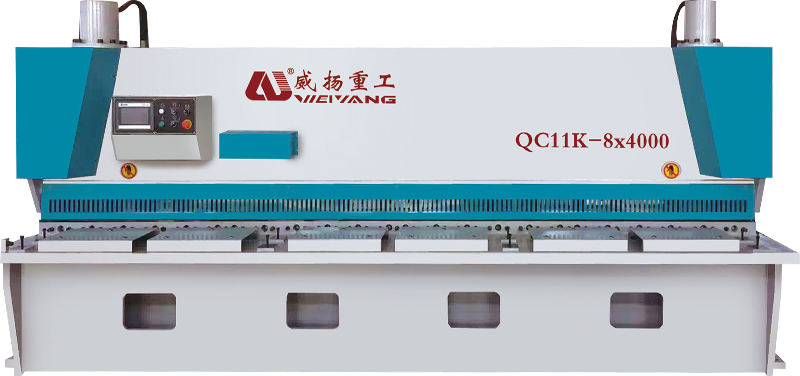
- Tesouras de guilhotina (portão) mova a lâmina superior para baixo, paralelamente à lâmina inferior. A estrutura rígida resiste à deflexão, o caminho da lâmina permanece perpendicular e a máquina mantém melhor precisão de borda em chapas pesadas. Escolha este layout quando seu material típico ultrapassar 10 mm ou quando bordas de corte retas e quadradas forem um requisito difícil.
- Tesouras de viga oscilante gire a lâmina superior em torno de um pivô, o que reduz a força de corte necessária e simplifica a estrutura. Eles são mais leves e compactos e funcionam muito bem em aço-carbono de 0,5 mm a aproximadamente 8–10 mm — a faixa de cisalhamento mais comum na fabricação geral.
Uma regra prática útil: se a maior parte do seu trabalho for inferior a 8 mm, uma máquina de viga oscilante geralmente oferece o melhor equilíbrio entre preço, velocidade e área ocupada pela oficina. Se você corta regularmente 10 mm ou mais, o design mais rígido da comporta justifica seu custo de capital mais elevado.
Seis especificações que decidem o desempenho da máquina
Um folheto lista muitos números. Seis deles informam se a tesoura se ajusta ao trabalho que você realmente cortou.
| Especificação | Faixa típica | Impacto na produção |
|---|---|---|
| Espessura máxima de corte | 4–25 mm (aço-carbono) | Determina o tamanho da estrutura, a potência da bomba e a faixa de folga da lâmina |
| Comprimento de corte | 2.500–6.000 mm | Define a maior folha que você pode processar em uma passagem |
| Curso e precisão do medidor traseiro | 500–800mm; ±0,05–0,1 mm | Controla a repetibilidade da dimensão entre lotes |
| Ângulo de inclinação | 0,5°–2,5° | A inclinação inferior reduz a distorção da peça; ancinho mais alto corta chapa mais espessa |
| Ajuste de folga da lâmina | CNC automático (cerca de 5–10% da espessura da placa) | Melhora a qualidade da borda e prolonga a vida útil da lâmina |
| Velocidade de corte | 6–18 golpes por minuto | Define o ritmo das linhas de corte em lote |
Os relacionamentos importam mais do que os números. A espessura do corte aumenta o custo da estrutura e do sistema hidráulico. O ângulo de inclinação e a folga da lâmina são as duas configurações que transformam um corte médio em um corte limpo. A precisão do medidor traseiro decide se as peças acabadas se separam em um lote longo. Uma máquina que tenha uma boa pontuação nesses três pares – resistência, geometria, posicionamento – é aquela que ainda estará no chão daqui a quinze anos.
O que os compradores experientes verificam antes de assinar
Uma máquina pode parecer convincente num showroom e ainda decepcionar após seis semanas de operação em dois turnos. Compradores experientes olham além da pintura e verificam quatro áreas.
- Rigidez do quadro. A estrutura desvia à medida que a lâmina aplica força ao longo do comprimento de corte. Uma estrutura soldada com placas laterais grossas e alívio de tensão adequado mantém a deflexão baixa o suficiente para que a lâmina permaneça paralela à base. Uma estrutura leve se manifesta como paralelismo deficiente e desgaste prematuro da lâmina.
- Componentes hidráulicos e refrigeração. A bomba, as válvulas e as vedações do cilindro definem a força da máquina. Para operação contínua, o resfriamento do óleo hidráulico não é opcional; o óleo quente altera o comportamento de corte e acelera o desgaste da vedação.
- Controlador CNC e programação. O controle deve armazenar programas de materiais e torná-los fáceis de acessar. Um teste prático: o operador consegue montar um novo lote sem abrir manual?
- Material da lâmina e mecanismo de folga da lâmina. A qualidade do aço da lâmina aparece nos intervalos de retificação. Um ajuste CNC da folga da lâmina mantém a folga na porcentagem correta da espessura da chapa, que é a influência mais direta na formação de rebarbas e na qualidade da aresta.
Posicionamento, ajuste e confirmação costumavam levar minutos entre os cortes. Em uma tesoura hidráulica automática, eles levam segundos – e é daí que vem o ganho de produtividade.
Segurança e suporte completam a lista. A proteção em conformidade com a CE, as cortinas de luz, o sistema de parada de emergência e o comissionamento por técnicos treinados não são acessórios. Uma máquina de corte gera força suficiente para cortar aço grosso em menos de um segundo; merece o mesmo respeito no dia da instalação e no local de produção.
Onde o cisalhamento automático compensa mais rápido
O retorno é mais rápido em lojas que cortam as mesmas famílias de materiais em lotes repetidos. Em fabricação de máquinas , por exemplo, uma tesoura alimenta peças brutas em estações de dobra, soldagem e acabamento; quando um espaço em branco está errado, cada estação a jusante paga pelo erro. O posicionamento automático elimina a fonte mais comum desse erro: configuração manual entre lotes.
A mesma lógica se aplica em plantas metalúrgicas e departamentos de chapas metálicas de aviação, onde a qualidade da aresta e a consistência dimensional são requisitos explícitos. Na indústria leve – prateleiras, painéis, gabinetes – o benefício aparece como produção por turno.
Se o posicionamento automático economizar de 15 a 20 segundos por corte, uma linha que corta 200 peças por dia recupera mais de uma hora de tempo do operador. Em dois turnos, isso representa capacidade extra todos os dias.
A economia de materiais também aparece. Uma folga da lâmina definida corretamente para a espessura do material produz uma borda sem rebarbas, o que significa menos passagens de desbaste, menos peças descartadas e uma lâmina que permanece afiada por mais tempo. Estas poupanças são menores do que as poupanças de mão-de-obra, mas acumulam-se em cada corte que a máquina faz.
Mantendo um cisalhamento automático preciso a longo prazo
Uma tesoura hidráulica automática não é uma máquina isenta de manutenção; é uma máquina cuja manutenção é mais fácil de programar. Três hábitos protegem o investimento.
- Verifique a folga da lâmina sempre que alterar a espessura do material. A folga correta é de aproximadamente 5 a 10 por cento da espessura da placa; uma lacuna muito grande produz uma borda enrolada e rebarbas pesadas.
- Mantenha o óleo hidráulico no nível, temperatura e limpeza corretos. O óleo contaminado é a causa mais comum do movimento lento do feixe e da força de corte inconsistente.
- Calibre o medidor traseiro em intervalos regulares. Mesmo um pequeno desvio transforma uma especificação de ±0,1 mm em um gerador de retrabalho.
A lâmina rasga em vez de cortar, a borda rola e o nível de ruído aumenta. Se não for corrigida, a lâmina desenvolve microchips e o mecanismo de folga se desgasta de maneira irregular.
E uma regra nunca muda: mantenha as mãos afastadas da zona de corte. O operador não faz parte do ciclo da máquina – esse é o objetivo da automação.
Mesmo uma pequena tesoura hidráulica produz dezenas de toneladas de força de corte. Cortinas de luz, controles bimanuais e proteções mecânicas são instaladas por um motivo: são as únicas coisas mais rápidas que o feixe.
Tomando a decisão adequada ao seu piso
Uma máquina de corte hidráulica automática ganha seu lugar quando o rendimento, a repetibilidade e a independência do operador são mais importantes do que o menor preço de compra possível. Comece com o layout – viga oscilante para chapas médias, guilhotina para chapas mais pesadas. Verifique as seis especificações em relação à gama de materiais que você realmente processa. Verifique a estrutura, o sistema hidráulico, o controlador e o mecanismo da lâmina com o mesmo cuidado que você daria a uma dobradeira ou cortador a laser. E trate a segurança como parte do projeto da máquina e não como um custo adicional.
Se a sua oficina corta mais do que algumas dezenas de peças por dia e repete as mesmas famílias de peças, a automação não é um luxo. Escolha a máquina que mantém sua tolerância em um lote completo - a diferença no custo da máquina geralmente é compensada na vida útil da lâmina e nas peças descartadas no primeiro ano.
Produto Relacionado
-
 +86-13813747229
-
 [email protected]
-
 Avenida Haifang nº 22, cidade de Chengdong, cidade de Hai'an, província de Jiangsu, China.
Direitos autorais © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Todos os direitos reservados.
